

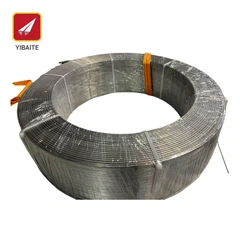

Aliajele de titan au fost utilizate pe scară largă în diferite domenii datorită proprietăților lor excelente. Printre ele, forfecarea longitudinală și separarea benzilor este un pas crucial în procesarea benzilor din aliaj de titan. Poate împărți precis benzile largi de titan în benzi înguste ale lățimii și lungimii necesare. Calitatea de procesare afectează în mod direct performanța și calitatea produselor ulterioare și poate satisface nevoile diverse ale diferiților utilizatori.
Prezentare generală a fluxului de proces
The longitudinal cutting and striping of titanium alloy plates and titanium strips adopts the process route of "clamping - longitudinal cutting - directional material separation - pressing - winding - winding-up - unloading - ambalaj ". Acest proiect complet al procesului își propune să obțină o prelucrare eficientă și precisă a rulourilor cu benzi din aliaj de titan și titan care au mai câțiva kilometri. Prin acest proces, nu numai că piesele inegale de la marginile materialelor cu bandă de titan pot fi eliminate, îmbunătățind calitatea generală a materialelor cu bandă, dar și materialele largi cu bandă de titan pot fi tăiate longitudinal în mai multe materiale cu bandă de titan îngustă de diferite lățimi în conformitate cu cerințele specifice ale utilizatorilor; Sau numai barele de titan pot fi tăiate, menținând în același timp lățimea inițială pentru a răspunde nevoilor diferitelor scenarii de aplicare.
Explicații detaliate ale fiecărui pas de proces


(1) Secțiunea de prindere
Clamarea este etapa inițială a întregului proces de tăiere longitudinală și separare a benzilor. Nucleul său constă în ghidarea fără probleme și precisă a benzii de titan care rulează în mașina de forfecare longitudinală prin prindere a unei perechi de role de cauciuc. Selecția rolelor de cauciuc are o importanță vitală. Acestea trebuie să aibă o elasticitate bună și o rezistență la uzură pentru a oferi o frecare suficientă în timpul procesului de hrănire, fără a provoca deteriorarea suprafeței centurii de titan. Forța de prindere a rolelor de cauciuc trebuie, de asemenea, să fie controlată cu precizie. Fie o forță de prindere prea puternică, fie prea slabă, nu va obține hrănire stabilă. În cadrul operațiunilor practice, dispozitivele pneumatice sau hidraulice sunt de obicei utilizate pentru a regla forța de prindere a rolelor de cauciuc pentru a asigura stabilitatea și fiabilitatea procesului de alimentare.
(2) Secțiune de tăiere verticală
Tăierea verticală este pasul cheie în procesul de tăiere a benzii verticale, care se realizează prin utilizarea unui set de foarfece de discuri instalate pe o pereche de role de arbore orizontale. Precizia de proiectare și instalare a foarfecelor discului afectează în mod direct calitatea tăierii. În timpul procesului de tăiere, foarfecele discului efectuează tăiere longitudinală de -a lungul direcției de lungime a benzii de titan, împărțindu -l în mai multe benzi înguste de titan de diferite lățimi. Pentru a asigura exactitatea tăierii și calitatea marginilor, lamele de foarfece ale discului trebuie să rămână ascuțite, iar decalajul dintre discurile de cuțit trebuie să fie ajustat cu precizie. În același timp, cele două perechi exterioare de foarfece de discuri au tăiat părțile inegale ale marginii benzii de titan. Liniile de margine tăiate sunt înfășurate de roțile de colectare de pe partea laterală a foarfecelor discului în rulourile de linie de margine, care sunt convenabile pentru procesarea ulterioară.
(3) Secțiunea de hrănire direcțională
Hrănirea direcțională este un pas crucial în organizarea benzilor înguste de titan care au fost separate prin forfecare longitudinală. Folosind un disc de alimentare plasat pe o pereche de role de cauciuc transversale pentru a ghida benzile înguste de titan, asigurându -se că golurile dintre benzile adiacente sunt aceleași, acestea sunt acoperite perfect în platforma de plăci de presare. Proiectarea discului de hrănire trebuie să țină seama de lățimea și cantitatea benzilor înguste de titan, asigurându -se că fiecare bandă poate fi ghidată cu exactitate spre poziția desemnată. În același timp, viteza de rotație și direcția rolelor de cauciuc transversale trebuie să se potrivească cu viteza de funcționare a mașinii de forfecare longitudinală pentru a asigura transportul stabil și aranjarea ordonată a benzilor înguste de titan.
(4) Apăsarea secțiunii plăcii
Funcția plăcii de presare este de a ghida benzile de titan înguste segmentate către mașina de înfășurare prin prinderea tabelului plăcii de presare. Platforma de plăci de presă trebuie să aibă suficientă rigiditate și stabilitate pentru a preveni deformarea sau deteriorarea benzii înguste de titan în timpul procesului de prindere. Forța sa de prindere ar trebui să fie, de asemenea, medie. Nu numai că asigură că banda îngustă de titan transmisă în mod stabil, dar evită și orice impact asupra calității suprafeței sale datorită prinderii excesiv de strânse. În utilizare practică, se utilizează în mod obișnuit dispozitive cu placă de presă reglabilă. Forța sa de prindere poate fi reglată flexibil în funcție de grosimea și materialul diferit al benzii înguste de titan.
(5) Secțiunea de rulare
Procesul de diviziune a bobinei implică tăierea benzilor de titan obținute de la forfecarea longitudinală în diferite lungimi de bobine în conformitate cu cerințele utilizatorului. Acest pas necesită un control precis al lungimii de tăiere și, de obicei, un dispozitiv de tăiere fixat - este utilizat pentru a realiza acest lucru. Dispozitivul de tăiere fixat {- poate detecta lungimea de rulare a benzii de titan printr -un codificator sau un senzor și declanșează automat mecanismul de tăiere pentru a efectua operația de tăiere. Pentru a asigura exactitatea tăierii, mecanismul de tăiere trebuie să aibă viteză ridicată - și performanțe stabile, iar lamele de tăiere trebuie să rămână ascuțite.
(6) Faza de colectare
Faza de colectare este un pas crucial în înfășurarea benzii înguste de titan într -o rolă. Banda îngustă de titan este ghidată de un grup de discuri de distribuție direcțională plasate deasupra arborelui miezului de înfășurare. Mai multe rulouri înguste de titan sunt înfășurate pe același arbore de miez de înfășurare. Proiectarea arborelui de miez de înfășurare trebuie să țină cont de lățimea benzii înguste de titan și a tensiunii de înfășurare pentru a asigura stabilitatea și calitatea procesului de înfășurare. În același timp, funcția discurilor de distribuție direcțională este de a ghida banda îngustă de titan să fie înfășurată uniform pe arborele miezului, evitând orice abatere sau riduri. În cadrul operațiunilor practice, de obicei este adoptat un sistem automat de înfășurare a tensiunii. Tensiunea de înfășurare este reglată automat în funcție de materialul și grosimea benzii înguste de titan pentru a asigura uniformitatea efectului de înfășurare.
(7) Procesul de desfășurare
Desfășurarea este procesul de îndepărtare a bobinelor de titan înguste de la mașina de înfășurare. Odată ce toate bobinele înguste de titan au fost înfășurate într -un sul, coșul de rulare susține rolul de titan de jos, mașina de înfășurare contractează blocul de expansiune, ceea ce determină desfacerea miezului interior al inelului interior al ruloului de titan. Apoi, o bandă de legare este folosită manual pentru a asigura strâns bobina îngustă de titan pentru a împiedica să se desprindă în timpul transportului și manipulării. În continuare, platforma de direcție care se desfășoară de lângă mașina de înfășurare este rotită pentru a atrage bobina îngustă de titan din arborele de bază al mașinii de înfășurare, iar apoi platforma de direcție este rotită din nou pentru a transporta bobina îngustă de titan la masa de ambalare pentru ambalarea și ambalarea ulterioară a hârtiei. Procesul de derulare impune operatorilor să urmeze cu strictețe procedurile de operare pentru a asigura siguranța și calitatea.
(8) Faza de ambalare
Ambalajul este ultimul pas în procesul longitudinal de tăiere și dungi a plăcilor și benzilor din aliaj de titan. Scopul său este de a proteja rulourile înguste de titan de daune în timpul transportului și depozitării. De obicei, ambalajul se face folosind hârtie. Materialele și metodele de ambalare corespunzătoare sunt selectate în funcție de dimensiunea și greutatea rulourilor înguste de titan. În timpul procesului de ambalare, ar trebui să se acorde atenție etanșeității și rezistenței ambalajului pentru a împiedica rulourile înguste de titan să se agite sau să se ciocnească în timpul transportului. În același timp, informații precum specificațiile, modelele și cantitățile produsului ar trebui să fie marcate pe ambalaj pentru a facilita gestionarea și utilizarea ulterioară.
Avantaje proces
În primul rând, permite procesarea continuă și eficientă a materialelor cu bandă din aliaj de titan și titan în rulouri. În al doilea rând, prin tehnici precise de tăiere și separare a materialelor, poate asigura lățimea și calitatea marginilor benzilor înguste de titan, îndeplinind diferitele cerințe de precizie ale produselor. Mai mult, acest proces este extrem de flexibil și poate efectua o prelucrare personalizată personalizată, extinzând sfera de aplicare a produselor.